


Видове
Въглеродна безшевна стоманена тръба (CS SMLS тръба), безшевна стоманена тръба (SMLS тръба)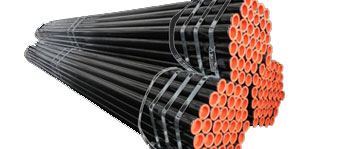
Черна безшевна тръба, GI безшевна тръба, MS безшевна тръба, безшевна тръба от легирана стомана
Размери:
Максимален диаметър: 36" (914,4 mm) Минимален диаметър: 1/2" (21,3 mm)
Максимална дебелина: 60 мм, минимална дебелина: 2,11 мм
SCH: SCH10,SCH20,STD,SCH40,SCH60,XS,SCH80,SCH100,SCH120,SCH160,XXS
Употреби:
| Тръба за охладена вода | Тръба за пара/конденз | Топлообменна тръба | Морска/офшорна тръба | Драгираща тръба | Индустриална тръба |
| Тръба за нефт и газ | Противопожарна тръба | Строителна/структурна тръба | Тръба за напояване | Дренажна/канализационна тръба | Котелна тръба |
Покритие
| 3PE покритие | 3PP покритие | FBE покритие | Епоксидно покритие | Специално боядисване |
Стандартенот въглеродна безшевна стоманена тръба
| ASTM A53 Gr.B | Стоманени тръби с черно и горещо{0}}поцинковано-покритие, заварени и безшевни |
| ASTM A106 Gr.B | Безшевна въглеродна стомана за работа при висока температура |
| ASTM SA179 | Безшевни студено{0}}изтеглени ниско{1}}въглеродни стоманени топлообменници и кондензаторни тръби |
| ASTM SA192 | Безшевни котелни тръби от въглеродна стомана за високо налягане |
| ASTM SA210 | Безшевни средни{0}}въглеродни тръби за котли и прегреватели |
| ASTM A213 | Безшевни тръби за котел, прегревател и-топлообменник от-стомана |
| ASTM A333 GR.6 | безшевни и заварени тръби от въглеродна и легирана стомана, предназначени за използване при ниски температури. |
| ASTM A335 P9,P11,T22,T91 | Безшевна тръба от-стоманена феритна сплав за работа при високи-температури |
| ASTM A336 | Изковки от легирана стомана за части под налягане и висока{0}}температура |
| ASTM SA519 4140/4130 | Безшевен карбон за механични тръби |
| API Spec 5CT J55/K55/N80/L80/P110/K55 | Безшевна стоманена тръба за обшивка |
| API Spec 5LPSL1/PSL2 Gr.b, X42/46/52/56/65/70 | Безшевна стоманена тръба за тръбопровод |
| DIN 17175 | Безшевна стоманена тръба за високи температури |
| DIN 2391 | Студено изтеглена безшевна тръба |
| DIN 1629 | Безшевни кръгли тръби от нелегирана стомана, предмет на специални изисквания |
Химични компоненти и механични свойства
| Стандартен | Степен | Химически компоненти (%) | Механични свойства | ||||||
| ASTM A53 | C | Si | Мн | P | S | Якост на опън (Mpa) | Якост на провлачване (Mpa) | ||
| A | По-малко или равно на 0,25 | - | По-малко или равно на 0,95 | По-малко или равно на 0,05 | По-малко или равно на 0,06 | По-голямо или равно на 330 | По-голямо или равно на 205 | ||
| B | По-малко или равно на 0,30 | - | По-малко или равно на 1,2 | По-малко или равно на 0,05 | По-малко или равно на 0,06 | По-голямо или равно на 415 | По-голямо или равно на 240 | ||
| ASTM A106 | A | По-малко или равно на 0,30 | По-голямо или равно на 0,10 | 0.29-1.06 | По-малко или равно на 0,035 | По-малко или равно на 0,035 | По-голямо или равно на 415 | По-голямо или равно на 240 | |
| B | По-малко или равно на 0,35 | По-голямо или равно на 0,10 | 0.29-1.06 | По-малко или равно на 0,035 | По-малко или равно на 0,035 | По-голямо или равно на 485 | По-голямо или равно на 275 | ||
| ASTM SA179 | A179 | 0.06-0.18 | - | 0.27-0.63 | По-малко или равно на 0,035 | По-малко или равно на 0,035 | По-голямо или равно на 325 | По-голямо или равно на 180 | |
| ASTM SA192 | A192 | 0.06-0.18 | По-малко или равно на 0,25 | 0.27-0.63 | По-малко или равно на 0,035 | По-малко или равно на 0,035 | По-голямо или равно на 325 | По-голямо или равно на 180 | |
| API 5L PSL1 | A | 0.22 | - | 0.90 | 0.030 | 0.030 | По-голямо или равно на 331 | По-голямо или равно на 207 | |
| B | 0.28 | - | 1.20 | 0.030 | 0.030 | По-голямо или равно на 414 | По-голямо или равно на 241 | ||
| X42 | 0.28 | - | 1.30 | 0.030 | 0.030 | По-голямо или равно на 414 | По-голямо или равно на 290 | ||
| X46 | 0.28 | - | 1.40 | 0.030 | 0.030 | По-голямо или равно на 434 | По-голямо или равно на 317 | ||
| X52 | 0.28 | - | 1.40 | 0.030 | 0.030 | По-голямо или равно на 455 | По-голямо или равно на 359 | ||
| X56 | 0.28 | - | 1.40 | 0.030 | 0.030 | По-голямо или равно на 490 | По-голямо или равно на 386 | ||
| X60 | 0.28 | - | 1.40 | 0.030 | 0.030 | По-голямо или равно на 517 | По-голямо или равно на 448 | ||
| X65 | 0.28 | - | 1.40 | 0.030 | 0.030 | По-голямо или равно на 531 | По-голямо или равно на 448 | ||
| X70 | 0.28 | - | 1.40 | 0.030 | 0.030 | По-голямо или равно на 565 | По-голямо или равно на 483 | ||
| API 5L PSL2 | B | 0.24 | - | 1.20 | 0.025 | 0.015 | По-голямо или равно на 414 | По-голямо или равно на 241 | |
| X42 | 0.24 | - | 1.30 | 0.025 | 0.015 | По-голямо или равно на 414 | По-голямо или равно на 290 | ||
| X46 | 0.24 | - | 1.40 | 0.025 | 0.015 | По-голямо или равно на 434 | По-голямо или равно на 317 | ||
| X52 | 0.24 | - | 1.40 | 0.025 | 0.015 | По-голямо или равно на 455 | По-голямо или равно на 359 | ||
| X56 | 0.24 | - | 1.40 | 0.025 | 0.015 | По-голямо или равно на 490 | По-голямо или равно на 386 | ||
| X60 | 0.24 | - | 1.40 | 0.025 | 0.015 | По-голямо или равно на 517 | По-голямо или равно на 414 | ||
| X65 | 0.24 | - | 1.40 | 0.025 | 0.015 | По-голямо или равно на 531 | По-голямо или равно на 448 | ||
| X70 | 0.24 | - | 1.40 | 0.025 | 0.015 | По-голямо или равно на 565 | По-голямо или равно на 483 | ||
| X80 | 0.24 | - | 1.40 | 0.025 | 0.015 | По-голямо или равно на 621 | По-голямо или равно на 552 | ||
Класификация от въглеродна безшевна стоманена тръба
| Видове | Приложение |
| Структура Цели | Обща структура и механика |
| Течни услуги | Пренос на петрол, газ и други течности |
| Котелна тръба за ниско и средно налягане | Производство на парни и котли |
| Сервиз на хидравлични стълбове | Хидравлична опора |
| Корпус на автоматичен полу{0}}вал | Корпус на автоматичния -вал |
| Линейна тръба | Пренос на нефт и газ |
| Тръби и обвивки | Пренос на нефт и газ |
| Сондажни тръби | Сондиране на кладенец |
| Геоложка сондажна тръба | Геоложки сондажи |
| Пещни тръби, топлообменни тръби | Пещни тръби, топлообменници |
Допустими отклоненияот въглеродна безшевна стоманена тръба
| Видове тръби | Размери на тръбите (mm) | Допустими отклонения |
| Горещо валцувани | OD<50 | ±0,50 мм |
| OD По-голяма или равна на 50 | ±1% | |
| WT<4 | ±12.5% | |
| WT 4-20 | +15%, -12.5% | |
| WT>20 | ±12.5% | |
| Студено изтеглено | OD 6-10 | ±0,20 мм |
| OD 10-30 | ±0,40 мм | |
| OD 30-50 | ±0.45 | |
| OD>50 | ±1% | |
| WT По-малко или равно на 1 | ±0,15 мм | |
| WT 1-3 | +15%, -10% | |
| WT >3 | +12.5%, -10% |
Производство на безшевни стоманени тръби:
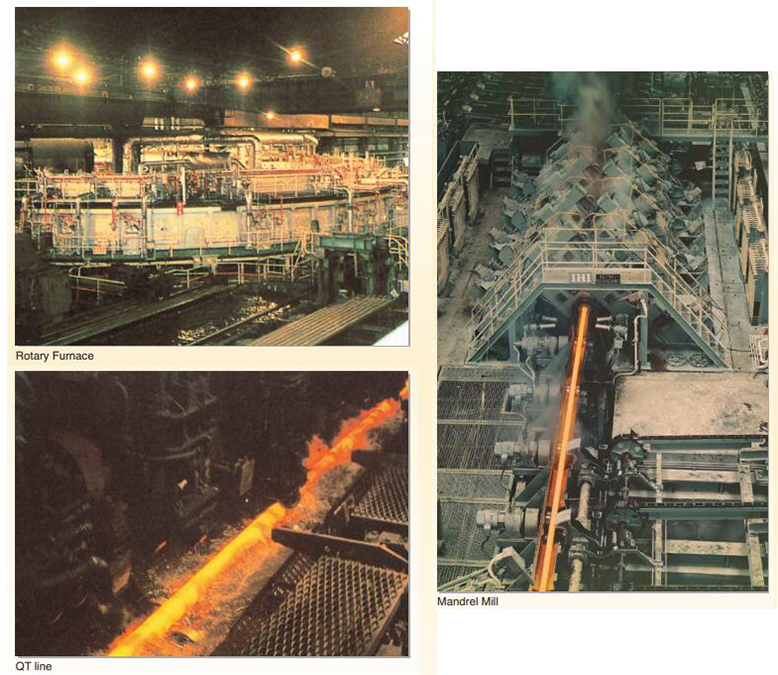
Процесът започва с твърди стоманени кръгове или заготовки, които се нарязват на определена дължина и се изпращат през пещ за повторно нагряване-с греда, където температурите достигат почти 2300 градуса F. След излизане от пещта за повторно нагряване, предварително загрятите кръгове се превръщат в тръбна обвивка в ротационната пробиваща мелница, докато заготовките се напречно-навиват между две варел-формата се търкаля с висока скорост. Безшевните черупки влизат в мелницата за дорници, където се търкалят върху задържан дорник, за да осигурят необходимия размер на OD и дебелина на стената за следващия процес. Процесът се наблюдава внимателно с помощта на--модерна-система за измерване на горещи-стени. След това черупките се нагряват отново за окончателно формоване в 24-стойка-редукционна мелница, където външните диаметри се формоват според точните спецификации на клиентите. Дебелината на стената отново се проверява с помощта на система за измерване на гореща стена. След като бъдат завъртяни и придвижени напред върху леглото за охлаждане на подвижната-греда, тръбите се нарязват на партиди и се прехвърлят в-зона за съхранение в процес, където се обработват от компютърно управлявани портални кранове.
Ултразвукова проверка за безшевни тръби с малък{0}}диаметър
Ултразвуковата инспекция е в съответствие с импулсния -ехо метод, като се използва методът на водната междина. Откриването на потока се извършва чрез техника на ъглов лъч за определяне на надлъжен и напречен поток върху вътрешната и външната повърхност на тръбата, а измерването на дебелината на стената се извършва чрез техника на нормален лъч. Тръбата, която се пренася спираловидно през устройството за изпитване, се проверява.
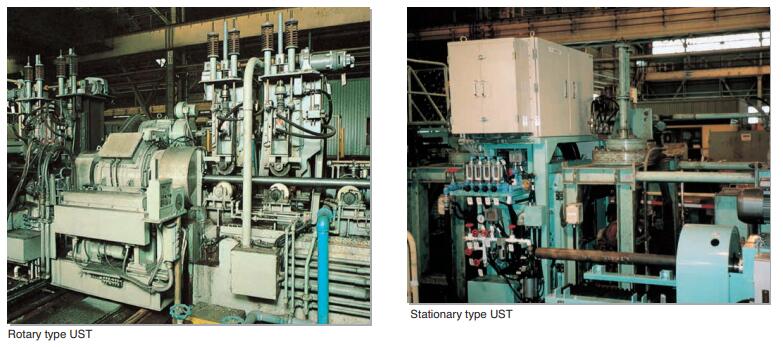
Електромагнитна проверка за безшевни тръби с голям-диаметър
Мелницата за тапи е оборудвана със соноскоп Amalog-, електромагнитни инспекционни модули след термична обработка. Системата за проверка на тръби Amalog-Sonoscope открива дефекти чрез използване на изтичане на поток чрез електромагнитна индукция в търсещата бобина. Магнитните вериги Amalog откриват надлъжни дефекти както във вътрешната, така и във външната повърхност. Магнитните вериги на соноскопа откриват периферни дефекти.

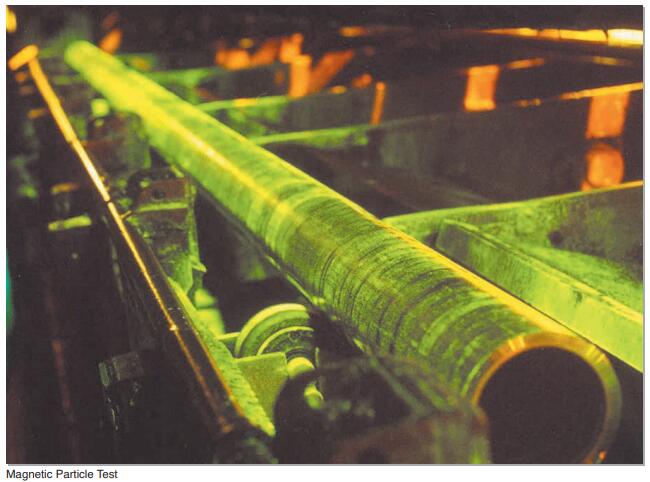
Инспекция с магнитни частици
Тръбата е магнетизирана и снабдена с магнитни частици (най-вече флуоресцентни магнитни частици). Наличието на дефекти създава магнитен поток, който показва промени във флуоресцентния блясък под черна светлина. Промяната се забелязва визуално.
Въглеродната безшевна стоманена тръба е вид стоманена лента. Стоманена тръба с кухо напречно-сечение, голям брой тръби, използвани за транспортиране на течности, като транспортиране на нефт, природен газ, газ, вода и някои твърди материали като тръби. Стомана и кръгла стомана и друга твърда стомана в сравнение със същата якост на огъване при същото огъване, по-леко тегло, е икономична секция от стомана, широко се използва в производството на структурни части и механични части, като сондажна тръба за масло, рамки за велосипеди и стоманени строителни скелета. Използването на пръстени за производство на въглеродни безшевни стоманени тръби може да подобри използването на материала, да опрости производствения процес, да спести материали и време за обработка, като пръстени на търкалящи лагери, якета и т.н., се използва широко за производството на стоманени тръби.


