


ASTM A53 -Стандартна спецификация за заварени и безшевни тръби от въглеродна стомана, разработена от Американското дружество за изпитване и материали (ASTM). Стандартът обхваща различни размери и дебелини на тръби и се прилага за тръбопроводни системи, използвани за транспортиране на газове, течности и други флуиди.
Тръбата ASTM A53 е предназначена за механични приложения и приложения под налягане и също е приемлива за обикновена употреба в линии за пара, вода, газ и въздух.
Размери:
½" – 12" някои ограничения в зависимост от класа. Размери до 26" OD се предлагат ограничено.
Стандартна спецификация за тръби, стоманени, черни и горещо{0}}потопени, поцинковани-покрити, заварени и безшевни. Тази спецификация обхваща безшевни и заварени черни и горещо поцинковани стоманени тръби.
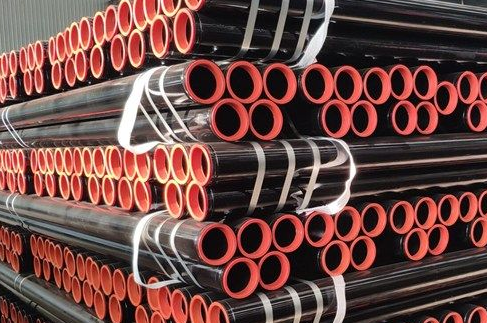
ASTM A53 Типове тръби:
Следните типове и степени на тръби A53 са обхванати в тази спецификация:
Тръба тип F – заварена в пещ-челно-, непрекъснато заварена клас А
Тип E тръба - Електро-съпротивление-заварена, степени A и B, наречена A53 ERW тръба
Тръба тип S - безшевна, класове A и B, наречена A53 безшевна тръба
ASTM A53 Стандартни изисквания за поцинковане:
Стандартна спецификация ASTM A53, включително изисквания за горещо поцинкована (поцинкована) тръба за тръба клас B по ASTM A53.
Освен това има вътрешна и външна поцинковане на тръби. Чрез процедурите на горещо потапяне дебелината на цинка от всякакъв клас трябва да отговаря на спецификация B6.
Теглото на цинковото покритие трябва да бъде не по-малко от 1,8 oz/ft2, 0,55 kg/m2, а теглото на всяка проба не трябва да бъде по-малко от 1,6 oz/ft2 0.49 kg/m2, междувременно теглото на външната и вътрешната повърхност на пробата не трябва да бъде по-малко от 1,3 oz/ft2 0.40 kg/m2.
ASTM A53 приложения:
1 Архитектура: максимален тръбопровод при повече извличане на подземни води, когато кули, котли, пренос на топла вода и т.н.
2 Машинна обработка, комплекти лагери, машини за обработка и други аксесоари.
3 Електрически клас: разпределение на газ, тръбопровод за водна енергия.
4 анти{1}}статични тръби вятърни електроцентрали.
МЕХАНИЧНИ СВОЙСТВА – ИЗИСКВАНИЯ ЗА ОПЪН
| Безшевни и ERW | Степен А | Степен Б |
| Якост на опън, min, psi | 48 000 (по-голямо или равно на 330 Mpa) | 60 000 (по-голямо или равно на 415 Mpa) |
| Граница на провлачване, min, psi | 30 000 (по-голямо или равно на 205 Mpa) | 35 000 (по-голямо или равно на 240 Mpa) |
| Удължение (%) | По-голямо или равно на 35 | По-голямо или равно на 30 |
Ключова разлика:
Клас B има по-висока якост (граница на провлачане по-голяма или равна на 240MPa) и е подходяща за тръбопроводни системи с по-високо налягане.
Клас А има по-добра пластичност (удължение по-голямо или равно на 35%) и е по-подходящ за студено огъване, навиване и други процеси на формоване.
ХИМИЧНИ ИЗИСКВАНИЯ ЗА ASTM A53:
| Безшевни и ERW | C max % | Mn макс. % | P max % | S max % |
| Степен А | 0.25 | 0.95 | 0.05 | 0.045 |
| Степен Б | 0.30 | 1.20 | 0.05 | 0.045 |
| Тип |
въглерод макс. % |
Манган макс. % |
Фосфорни макс. % |
Сяра макс. % |
Мед макс. % |
никел макс. % |
хром макс. % |
Молибден макс. % |
||||||||
| Степен А | Степен Б | Степен А | Степен Б | Степен А | Степен Б | Степен А | Степен Б | Степен А | Степен Б | Степен А | Степен Б | Степен А | Степен Б | Степен А | Степен Б | |
| Тип S (безпроблемно) |
0.25 | 0.30 | 0.95 | 1.2 | 0.05 | 0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Тип E (електрическо{0}}съпротивително заваряване) |
0.25 | 0.30 | 0.95 | 1.2 |
0.05 |
0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Тип F (пещ{0}}заварена тръба) |
0.30 | / | 1.2 | / | 0.05 | / |
0.045 |
/ | 0.40 | / | 0.40 | / | 0.15 | / | 0.08 | / |
Сравнение на типични сценарии на приложение:
A53 GR.A: Обикновено се използва в полета за транспортиране на флуиди с ниско-налягане (По-малко от или равно на 5MPa), като водопроводни тръби, опори на строителни конструкции и парни системи с ниско-налягане.
A53 GR.B: Обикновено се използва в петролната, химическата промишленост, машиностроенето, транспортирането на флуиди със средно и високо налягане (по-малко или равно на 15MPa), като нефтопроводи и газопроводи, спомагателни тръбопроводи на котли под високо налягане и механични структурни части.
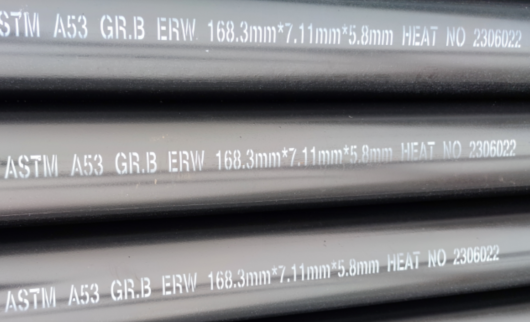
Ключова разлика:
Степен А е подходяща за не-критични системи с ниско налягане, като например сградни водопроводни и климатични тръбопроводи.
Клас B е подходящ за промишлени тръбопроводи със средно и високо налягане, като петролна и химическа промишленост.
Как да изберем правилния клас?
Течност с ниско{0}}налягане, изисквания за студено огъване/навиване → Степен A (икономичен, добра производителност при формоване)
Течност със средно{0}} и високо{1}}налягане, изисквания за-носене на структурно натоварване → клас B (по-висока якост, добра устойчивост на натиск)
Степен B на ASTM A53 е често срещан избор за тръбопроводи със средно{1}} и високо-налягане, докато степен А е подходяща за приложения при ниско-налягане, студено-огъване. Изборът на правилния клас според специфичните работни условия може да оптимизира разходите и производителността.
Сравнение на тръба A53 с други стандарти:
ASTM A106: Безшевна тръба за висока-температура и високо{2}}налягане (По-малка или равна на 650 градуса), произведена само по безшевни методи, подходяща за тръбопроводни системи за пара/масло и газ.
API 5L: Нефтопроводи и газопроводи на дълги{1}}разстояния, подходящи за по-строги изисквания за устойчивост на налягане и устойчивост на корозия.
Производствен процес на стоманена тръба ASTM A53:
Производственият процес на стоманена тръба ASTM A53 варира според нейния тип (безшевна тръба или заварена тръба) и специфичен метод на производство (като горещо валцуване, студено изтегляне, съпротивително заваряване и др.).
1. Процес на производство на безшевни стоманени тръби
ASTM A53 безшевна стоманена тръба е разделена на два процеса: горещо валцуване и студено изтегляне. Конкретният процес е както следва:
(1) Процес на производство на горещо валцувани безшевни тръби
Подготовка на заготовката на тръбата: Изберете заготовка от въглеродна стомана, която отговаря на стандарта (като стомана 20#, съответстваща на клас A53-B).
Нагряване: Загрейте до 1100 градуса ~1250 градуса в пръстеновидна пещ или ходеща пещ.
Пробиване: Използвайте машина за пробиване с напречно валцуване или машина за пробиване под налягане, за да пробиете плътната заготовка в куха груба тръба.
Валцоване: Удължаване и деформиране чрез три-кръстосано{1}}валцоване или непрекъснато валцоване.
Оразмеряване: Регулирайте външния диаметър и дебелината на стената до стандартен размер.
Охлаждане: Въздушно охлаждане или контролирано охлаждане.
Изправяне: Премахване на деформацията при огъване.
Откриване: Тест за водно налягане, ултразвукова дефектоскопия (UT) и др.
Складиране: Маркиране, опаковане и съхранение.
Характеристики:
Висока производствена ефективност, подходяща за тръби с големи-диаметър-стени.
Грапавостта на повърхността е сравнително висока и еднаквостта на дебелината на стените е малко по-ниска от тази на студено изтеглените тръби.
(2) Процес на производство на студено{1}}изтеглени безшевни тръби
Нагряване и перфориране на тръбна заготовка (същото като горещото валцуване).
Заглавие: удобно за затягане на машина за студено изтегляне.
Отгряване: премахване на вътрешния стрес и подобряване на пластичността.
Декапиране: отстранете оксидния котлен камък.
Студено изтегляне: много{0}}изтегляне до целевия размер (външният диаметър може да бъде с точност до ±0,1 mm).
Топлинна обработка: нормализиране или темпериране за регулиране на производителността.
Проверка и съхранение (същото като горещо валцуване).
Характеристики:
Висока точност на размерите и добро покритие на повърхността.
Подходящ за тънкостенни-тръби с малък-диаметър (като тръби за хидравлични цилиндри).
2. Процес на производство на заварени стоманени тръби
Заварените тръби ASTM A53 включват основно електросъпротивително заваряване (ERW) и заваряване под флюс (SAW/LSAW):
(1) Процес на високо-електросъпротивително заваряване (ERW Pipe).
Предварителна обработка на стоманени ленти: развиване, нивелиране и подрязване.
Формоване: Стоманената лента постепенно се навива във формата на тръба от множество комплекти ролки и ръбовете се подравняват за заваряване.
Високочестотно заваряване (HFW): Ръбовете се нагряват от високочестотен ток и се подлагат на налягане, за да се стопят, за да образуват непрекъсната заварка.
Термична обработка на заваръчния шев: Закаляване при поне 540 градуса за елиминиране на мартензита.
Оразмеряване и изправяне: Осигурете точност на размерите.
Проверка: Тестване на вихрови токове (ET), тест за водно налягане и др.
Характеристики:
Висока производствена ефективност и ниска цена.
Подходящ за тръби с малък и среден диаметър (като поцинковани тръби за строителство).
(2) Процес на заваряване под флюс (SAW/LSAW тръба).
Фрезоване на стоманена плоча: Дву-странно фрезоване на ръба на стоманената плоча, за да се осигури формата на канала и точността на размерите.
Предварително-огъване: Ръбът на стоманената плоча се оформя в необходимата кривина чрез предварително-огъваща машина, за да се улесни последващото формоване.
JCOE формоване: Постепенно пресовано във форма "J-C-O" и след това затворено в заготовка на тръба.
Пред{0}}заваряване: Заваряване в защитен газ (MAG) се използва за временно фиксиране на съединението.
Вътрешно и външно електродъгово заваряване под флюс: Използвайте много{0}}телова машина за електродъгово заваряване, за да заварите заваръчния шев от двете страни, за да осигурите висока якост.
Разширяване на диаметъра: Подобрете разпределението на напрежението.
Откриване: рентгеново (RT), ултразвуково (UT)
Характеристики:
Приложимо за тръби с голям-диаметър и дебели{1}}стени (като нефтопроводи и газопроводи).
Якостта на заварката е висока, но цената е висока.
ERW заварена тръба (малък диаметър): високо{0}}честотно съпротивително заваряване, подходящо за строителни и механични конструкции.
SAW/LSAW заварена тръба (голям диаметър): дъгова заварка под флюс, подходяща за транспортиране на нефт и газ, тръбопроводи с високо-налягане.
ASTM A53 проверка на качеството на стоманени тръби:
Не{0}}разрушителен тест (NDT):
Ултразвуково откриване на дефекти (UT): Откриване на вътрешни дефекти на заварки и основни материали.
Откриване на рентгенови лъчи (RT): Проверете за дефекти като пори и липса на стопяване вътре в заваръчния шев.
Тестване с магнитни частици (MT): Използва се за откриване на пукнатини в края на тръбата.
Хидростатичен тест: Тествайте капацитета за носене на налягане на всяка стоманена тръба, за да се уверите, че няма изтичане
Стриктният контрол на качеството (като откриване на дефекти, хидростатичен тест) и повърхностната обработка (поцинковане, покритие) гарантират, че отговаря на стандарта ASTM A53 и отговаря на нуждите на различни индустрии.
Изисквания за огъване:
За тръба NPS 2 (DN50) и по-малко, достатъчна дължина на тръбата трябва да може да бъде огъната студена на 90 градуса около цилиндричен дорник, чийто диаметър е дванадесет пъти външния диаметър на тръбата, без развитие на пукнатини в която и да е част и без отваряне на заваръчния шев.
Когато е поръчана за плътно навиване, тръбата трябва да стои огъната студена на 180 градуса около цилиндричен дорник, чийто диаметър е осем пъти външния диаметър на тръбата, без повреда.
Двойна изключително здрава тръба над NPS 1 1/4(DN 32) не е необходимо да се подлага на тест за огъване.
Тест за сплескване:
Тестът за сплескване трябва да бъде направен върху тръба над NPS 2 (DN 50) с всички дебелини, изключително здрави и по-леки.
За безшевни тръби образец за изпитване с дължина най-малко 2 1/2 инча (60 мм) трябва да бъде сплескан на студено между успоредни плочи на две стъпки. По време на първата стъпка, която е тест за пластичност, няма пукнатини или счупвания по вътрешната, външната или крайните повърхности. По време на втората стъпка, която е изпитване за здравина, сплескването трябва да продължи, докато образецът за изпитване се счупи или противоположните страни на тръбата се срещнат. Доказателство за ламиниран или нездрав материал, което се разкрива по време на целия тест за сплескване, трябва да бъде причина за отхвърляне.
За електросъпротивително заварени тръби, образец за изпитване при 4 инча. (100 mm) с дължина трябва да се сплеска студено между успоредни плочи на три стъпки, като заваръчният шев е разположен или на 0 градуса, или на 90 градуса от линията на посоката на силата. По време на първата стъпка, която е тест за пластичност на заваръчния шев, не трябва да се появяват пукнатини или счупвания по вътрешните или външните повърхности на заваръчния шев, докато разстоянието между плочите е по-малко от две трети от определения диаметър на тръбата. като втора стъпка, сплескването трябва да продължи като тест за пластичност далеч от заваръчния шев. По време на втората стъпка няма пукнатини или счупвания по вътрешните или външните повърхности далеч от заваръчния шев. По време на третата стъпка, която е изпитване за здравина, сплескването трябва да продължи, докато изпитваният образец се счупи или противоположните стени на тръбата се срещнат. Доказателство за ламиниран или нездрав материал или за непълна заварка, което се разкрива от теста за сплескване, трябва да бъде причина за отхвърляне.


