


ASTM A106-Стандартна спецификация за безшевни тръби от въглеродна стомана за високо-температурно обслужване
Тръбата ASTM A106 винаги се произвежда по безшевен метод и може да бъде огъната, навита и фланцова.
Размери
1" – 26" в зависимост от съотношението OD спрямо стената
ASTM A106 Безшевни тръби(известни също като тръби ASME SA106) обикновено се използват при изграждането на петролни и газови рафинерии, електроцентрали, нефтохимически заводи, котли и кораби. Тези тръби трябва да транспортират течности и газове при по-високи температури и налягания. Тръбата ASTM A106 включва три класа, A106 клас A, A106 клас B и A106 клас C. Сред тях клас A има относително по-ниски изисквания за якост; клас B е широко използван и има по-добър общ баланс на производителността; клас C има по-високи стандарти за здравина и издръжливост и може да се справи с по-строги сценарии с висока-температура и високо-налягане.
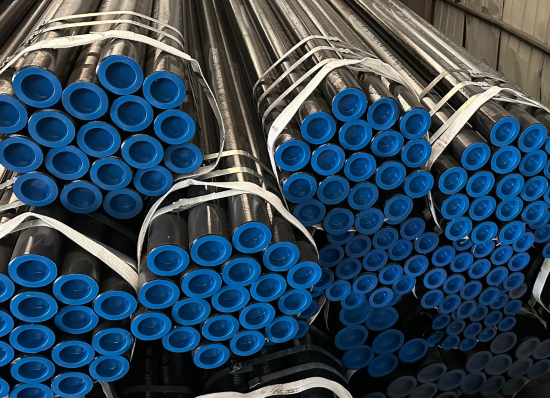
Относно ASTM A106 клас B:
ASTM A106 клас B тръба (известна също като ASME SA106 GR.B тръби) се използва в електроцентрали, котли, нефтохимически заводи, петролни и газови рафинерии и кораби, където тръбопроводите трябва да транспортират горещи или студени течности и газове под високи налягания и температури. A106 GR. B Безшевни тръби от въглеродна стомана, A106 Gr BТръба SCH 40, ASTM A106 Grade B Pipe Suppliers се предлага в различни тегла, размери и черни и поцинковани класове, както безшевни, така и електрически заварени. ASTM A106 Клас B Тръби с размери, по-малки от 2" обикновено се доставят като студено изтеглен продукт. 2" и нагоре обикновено са горещо завършени.
Относно ASTM A106 клас C:
ASTM A106 Grade C Pipe (известна също като ASME SA106 GR.C тръби) е тръба от въглерод-манганова стомана за високо{4}}температурни котли с голям-диаметър и прегреватели. Химическият му състав е прост и подобен на въглеродната стомана 20G, но съдържанието на въглерод и манган е по-високо, така че границата на провлачване е с около 12% по-висока от тази на 20G, а пластичността и издръжливостта му не са лоши. Стоманата има прост производствен процес и добра обработка на студено и горещо. Използването му за замяна на 20G колектори (икономайзер, водна стена, ниско{13}}температурен прегревател и колектор за повторен нагревател) може да намали дебелината на стената с около 10%, което може да спести разходи за материали, да намали работното натоварване при заваряване и да подобри колекторите Разликата в напрежението при стартиране-.
Механични свойства на ASTM A106:
|
ASTM A106 |
Степен А |
Степен Б |
Степен C |
|
Якост на опън (Mpa) |
По-голямо или равно на 330 |
По-голямо или равно на 415 |
По-голямо или равно на 485 |
|
Якост на провлачване (Mpa) |
По-голямо или равно на 205 |
По-голямо или равно на 240 |
По-голямо или равно на 275 |
| Удължение (%) | По-голямо или равно на 35 | По-голямо или равно на 30 | По-голямо или равно на 30 |
Ключови разлики:
Степен C има най-високата якост (граница на провлачване, по-голяма или равна на 275MPa) и е подходяща за среда с изключително високо-налягане, като например свръхкритични тръби на котли.
Степен B е най-често използваната (граница на провлачване, по-голяма или равна на 240 MPa), подходяща за сценарии със средно и високо-налягане, като рафинерии и електроцентрали.
Степен А има най-ниската якост и е подходящ за общи промишлени приложения, като например пара под ниско{0}}налягане и воден транспорт.
Химичен съставна ASTM A106:
| елемент | Степен А | Степен Б | Степен C |
| въглероден макс. % | 0.25 | 0.30 | 0.35 |
| Манган % | 0.27 – 0.93 | 0.29 – 1.06 | 0.29 – 1.06 |
| Фосфор макс. % | 0.035 | 0.035 | 0.035 |
| Сяра макс. % | 0.035 | 0.035 | 0.035 |
| Силиций, min % | 0.10 | 0.10 | 0.10 |
Характеристики на химичния състав:
Въглероден елемент (C): Съдържанието на въглерод от клас A не надвишава 0,25%, съдържанието на въглерод от клас B е 0,25-0,30%, а съдържанието на въглерод от клас C е 0,30-0,35%. Въглеродът е ключов фактор, влияещ върху здравината. Постепенното увеличаване на съдържанието съответства на постепенно увеличаване на якостта, но твърде високото съдържание на въглерод също ще увеличи тенденцията към втвърдяване и ще повлияе на якостта, така че съдържанието на въглерод за всеки клас има строг диапазон.
Манган (Mn): съдържанието на манган е приблизително 0,29-1,06% в трите степени. Манганът може да рафинира зърната, да укрепи ферита, да осигури допълнителна устойчивост на опън и натиск за стоманени тръби и да помогне за подобряване на цялостните механични свойства.
Силиций (Si): съдържанието на силиций се поддържа около 0,10%. Той играе главно деоксидираща роля, пречиства разтопената стомана, индиректно гарантира качеството на стоманата и прави вътрешната структура по-равномерна.
Контрол на примесите: Съдържанието на елементи на примеси на фосфор и сяра е строго ограничено, не повече от 0,035%. Целта на ограничаването на примесите е да се избегнат включвания, които ще отслабят силовите характеристики на стоманените тръби и ще намалят тяхната надеждност.
Сравнение на типични сценарии на приложение:
A106 GR.A: Обикновено се използва при транспортиране на флуиди с ниско{2}}налягане и строителни конструкции, като общи промишлени тръбопроводи и парни системи с ниско{3}}налягане.
A106 GR.B: Обикновено се използва в нефтохимическата, електрическата и котелната област, като тръбопроводи на рафинерии, парни тръби на електроцентрали и тръби за котли под високо{2}}налягане.
A106 GR.C: Обикновено се използва в системи с ултра-високо налягане и висока температура и ядрени енергийни полета, като суперкритични електроцентрали, дълбоководен добив на нефт и газ-и спомагателни тръбопроводи на атомни електроцентрали.
Ключови разлики:
Клас B е най-широко използваният, покриващ повече от 90% от нуждите от тръбопроводи с висока-температура и високо{2}}налягане, като например крекинг съоръжения в рафинерии.
Grade C is used in more severe environments, such as supercritical pressure boilers (>22,1MPa).
Степен А има по-ниска цена и е подходящ за не{0}}критични системи с ниско{1}}налягане.
Как да изберем правилния клас?
Температура по-малка или равна на 450 градуса, налягане по-малка или равна на 5MPa → степен A (икономична)
Температура по-малка или равна на 650 градуса, налягане по-малка или равна на 15MPa → клас B (най-често използван)
Температура По-малка или равна на 700 градуса, условия на свръх-високо налягане → Степен C (специални нужди)
Сравнение на тръба A106 с други стандарти:
ASTM A53: тръбопровод за ниско{1}}налягане-с общо предназначение, заваряем, ниска якост, неподходящ за високи температури.
API 5L: нефтопроводи и газопроводи на дълги разстояния, с акцент върху устойчивостта на налягане и устойчивост на корозия, без да се набляга на ефективността при висока температура.
ASTM A335: Alloy steel high temperature pipe, containing Cr-Mo alloy, temperature resistance >700 градуса.
Производствен процес:
ASTM A106 безшевна стоманена тръба може да бъде произведена чрез два процеса: студено изтегляне и горещо валцуване. Двата процеса се различават по производствен процес, прецизност, качество на повърхността, минимален размер, механични свойства, организационна структура и т.н. Например, прецизността и качеството на повърхността на студено изтеглените тръби обикновено са по-високи от тези на горещо валцуваните тръби, но минималният размер е по-голям, а механичните свойства и организационната структура са малко по-различни. Процесът на горещо валцуване е по-подходящ за широкомащабно-производство.
① Основен производствен процес на горещовалцована безшевна стоманена тръба:
Подготовка и инспекция на заготовка за тръба → нагряване на заготовка за тръба → перфорация → валцуване на тръба → повторно нагряване на стоманена тръба → оразмеряване (намаляване) на диаметър → топлинна обработка → изправяне на завършена тръба → довършителни работи → инспекция (не-деструктивна, физическа и химическа, инспекция на стенд) → съхранение
② Основен производствен процес на студеновалцована (изтеглена) безшевна стоманена тръба:
Подготовка на заготовката → декапиране и смазване → студено валцуване (изтегляне) → топлинна обработка → изправяне → довършителни работи → проверка
Има два метода на студена обработка: единият е методът на студено изтегляне, който е да изтеглите стоманената тръба през матрицата за изтегляне на тръбата, за да направите стоманената тръба постепенно по-тънка и удължена; другият метод е методът на студено валцуване, който е метод за прилагане на мелницата за горещо валцоване, изобретена от братята Моннесман, за студена обработка. Студената обработка на безшевни стоманени тръби може да подобри точността на размерите и обработката на стоманените тръби, да подобри механичните свойства на материалите и др.
Безшевните стоманени тръби ASTM A106 се използват широко в различни индустрии, включително петролна, химическа, котли, електроцентрали, кораби, производство на машини, автомобили, авиация, космическа индустрия, енергетика, геология, строителство и военна индустрия. Тези индустрии имат различни изисквания за стоманени тръби, но безшевната стоманена тръба ASTM A106, като универсален материал, може да отговори на основните нужди на повечето индустрии.
Процес:
Стоманата трябва да бъде умъртвена стомана, като първичният процес на топене е отворен-огнище, основен-кислород или електрическа-пещ, евентуално комбиниран с отделно обезгазяване или рафиниране. Ако впоследствие се използва вторично топене, като се използва електрошлаково претопяване или вакуум-дъгово претопяване, топлината се определя като всички слитъци, претопени от една единствена първична топлина.
Допустимо е отливане на стомана на слитъци или нишки. Когато стомани от различни степени се отливат последователно, се изисква идентифициране на получения преходен материал. Производителят отстранява преходния материал чрез всяка установена процедура, която положително разделя класовете.
Топлинна обработка:
Горе{0}}завършената тръба не е необходимо да бъде термично обработена. Когато горещо завършената тръба е термично обработена, тя трябва да бъде термично обработена при температура от 1200 градуса F (650 градуса) или по-висока.
Студено изтеглената тръба трябва да бъде термично обработена след последното преминаване на студено изтегляне при температура от 1200 градуса F (650 градуса) или по-висока.
Изисквания за огъване:
За тръба NPS2 (DN50) и по-малко, достатъчна дължина на тръбата трябва да стои огъната студена на 90 градуса около цилиндричен дорник, чийто диаметър е дванадесет пъти външния диаметър (както е показано в ASME B 36.10M) на тръбата, без да се образуват пукнатини. Когато е поръчана за плътно навиване, тръбата трябва да стои огъната студена на 180 градуса около цилиндричен дорник. чийто диаметър е осем пъти външния диаметър (както е показано в ASME B 36.10M) на тръбата, без повреда.
Хидростатично изпитване:
Всяка дължина на тръбата се подлага на хидростатично изпитване без изтичане през стената на тръбата.
Като алтернатива на хидростатичното изпитване по избор на производителя или когато е посочено в поръчката за покупка, е допустимо цялото тяло на всяка тръба да бъде тествано с неразрушителен електрически тест.
Когато хидростатичното изпитване и безразрушителното електрическо изпитване са пропуснати и дължините са маркирани с буквите "NH", сертификатът, където се изисква, трябва ясно да посочва "Не е хидростатично тестван", а буквите "NH" се добавят към номера на спецификацията на продукта и класа на материала, посочени в сертификата.
Не{0}}разрушителен електрически тест:
Като алтернатива на хидростатичното изпитване по избор на производителя или когато е посочено в поръчката за покупка като алтернатива или допълнение към хидростатичното изпитване, цялото тяло на всяка тръба трябва да бъде тествано с безразрушителен електрически тест. В такива случаи. маркировката на всяка дължина на тръбата, предоставена по този начин, трябва да включва буквите "NDE". Целта на този неразрушителен електрически тест е да отхвърли тръба с несъвършенства, които произвеждат тестови сигнали, равни или по-големи от тези, произведени от приложимия стандарт за калибриране.
Когато се извършва безразрушителен електрически тест, дължините се отбелязват с буквите "NDE". Сертификатът, където се изисква, трябва да посочва „безразрушителен електрически тест“ и да посочва кой от тестовете е бил приложен. Освен това буквите "NDE" се добавят към номера на спецификацията на продукта и степента на материала, показани в сертификата.
Ултразвуковият тест, посочен в тази спецификация, е в състояние да открие наличието и местоположението на значителни надлъжно или периферно ориентирани несъвършенства: обаче, различно ориентирани несъвършенства. Ултразвуковото изследване не е непременно способно да открие кратко, дълбоко несъвършенство.
Изследването на вихрови токове, посочено в тази сепификация, има способността да открива значителни несъвършенства, особено от късия рязък тип.
Изследването на изтичане на поток, посочено в тази спецификация, е в състояние да открие наличието и местоположението на значителни надлъжно или напречно ориентирани несъвършенства, но трябва да се използват различни техники за откриването на такива различно ориентирани несъвършенства.


