


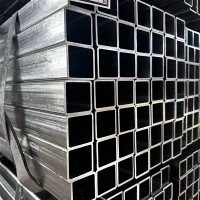


ASTM A672 LSAW стомана тръба
WT:1.65-40mm
Дължина: 6mtr-20mtr
A672 LSAW тръба описание
A672 прав шев тръба е един американски стандарт стомана тръба направени от електрически синтез заваряване за умерена температура и високо налягане приложения. Това е често използва за транспортиране високо налягане газове% 2c течности% 2c пара% 2c и други течности% 2c като добре като за транспортиране газ % 2c природен газ % 2c масло продукти % 2c и химикали.
A672 LSAW заварени тръба спецификация
| Стандарт | АСТМ А672 |
| Клас | Клас A45% 2cA55% 2cB60% 2cB65% 2cetc. |
| ОД | %7б%7б0%7д%7д.40мм |
| WT | 1.%7б%7б1%7д%7дмм |
| Дължина | 6mtr-20mtr |
| Завършва | |
| Покритие | 3PE покритие% 3b3PP покритие% 3bFBE покритие% 3bEpoxy покритие% 3bСпециално боядисване |
| МОК | 3 тонна |
A672 заварени тръба


Неразрушителен тестване на A672 прав шев стомана тръба
1. Basic Requirements for the Appearance of Straight Seam Steel Pipe Welds
Преди извършване неразрушителен тестване на прав шев стомана тръби% 2c заварка външен вид инспекция трябва отговарят на следните изисквания. На външен вид и повърхност качество на на прав заварка шевове използва за тръба ставите трябва като цяло отговарят с на следното :
- The welding shape should be good, with a width of 2mm covering both sides of the groove. The height of the fillet weld should comply with design specifications, and the shape should transition smoothly.
- Weld Surface:
(1) пукнатини% 2c липса на сливане % 2c шлака включване % 2c и пръски са не позволено.
(2) За стомана тръби с a дизайн температура по-долу % 7b% 7b1% 7d% 7d градуса Целзий и неръждаема стомана тръби с a високо втвърдяване тенденция % 2c заварка повърхност трябва не имат подбиване. За други свързани материали % 2c на подбиване дълбочина трябва да бъде по-голяма от % 7b% 7b2% 7d% 7d.5mm% 2c с непрекъснато дължина на на подбиване не превишаване 100mm% 2c и общата дължина на на на подбиване на двете страни на заварка трябва не трябва надвишава 10% 25 от общо заварка дължина.
(3) Заварката повърхността не трябва да бъде по-ниска от тръбата повърхност % 2c с височината на заварката армировка не превишаване 3 мм.
(4) Несъответствието на заварени съединения трябва не надвишава 10% 25 от стената дебелина и не трябва не надвишава 2 мм.
2. Повърхност Неразрушително Тестване
Изборът на повърхността неразрушителен тестване методи за прав шев стомана тръби следва тези принципи% 3a магнитна частица тестване е използва за феромагнитни стомана тръби % 2c и проникване тестване е използва за неферомагнитни стомана тръби.
За заварка съединения склонни до горещи пукнатини% 2c важно повърхност неразрушително тест трябва да бъде проведено и двете след заваряване и след топлина обработка. За заварка съединения склонни до забавено напукване% 2c повърхност неразрушително тестване трябва да бъде проведено след a определено охлаждане период.
Surface non-destructive testing should be carried out according to standard requirements. The objects and applications of surface non-destructive testing are generally as follows:
(1) Качество инспекция на тръбата % 27s външна повърхност.
(2) Inspection of surface defects in important butt welds.
(3) повърхност дефект инспекция на важно филе заварки.
(4) повърхност дефект инспекция на важно гнездо заварка и клон заварка съединения в кросоувър тройници.
(5) Жлеб инспекция на заварка съединения с а високо втвърдяване тенденция.
(6) Инспекция на канали в неаустенитни неръждаеми стомана тръби с а дизайн температура по-ниска от или равна до % 7b% 7b2% 7d % 7d градуса Целзий.
(7) Инспекция на двустранни заварки след почистване.
3. рентгенови и ултразвукови тестване
В основните обекти на рентгенови и ултразвукови тестване са на челно ставите на прав шев заварени стомана тръби и на челно съединения на заварени тръба фитинги.
Weld шевове че са склонни да забавено напукване след заваряване трябва подложи на рентгенови лъчи и ултразвук тестване след а определено охлаждане период. Когато там са периферни заварки на на основната тръба вътре на корпуса% 2c заварка шев трябва да се подложи на 100% 25 рентгенови лъчи тестване % 2c и само след на тест налягане е квалифициран може скрити операции да бъде извършени.
Заварка съединения покрити от укрепване пръстени или подкрепа подложки на на тръбопровод трябва да се подложи на 100% 25 рентгенографски инспекция% 2c и само след преминаване може те да бъдат покрити отново. Планирано междинно NDT инспекции на заварка шевове включва визуална инспекция % 2c рентгенографски инспекция % 2c и ултразвук тестване на на повърхност NDT Weld шевове трябва да бъде оценена и премина преди допълнително заваряване.

Популярни тагове: astm a672 lsaw стомана тръба% 2c Китай astm a672 lsaw стомана тръба производители% 2c доставчици, API 5L PSL1, Въглеродна и сплав стоманена тръба, От 17100 г., Стоманени тръби за трион, Sprial Steel Pipe, Заваръчни тръби
Един чифт
ASTM A671 LSAW стоманени тръбиСледваща
Q345 API ERW тръба с прав шевМоже да харесаш също


Изпрати запитване