


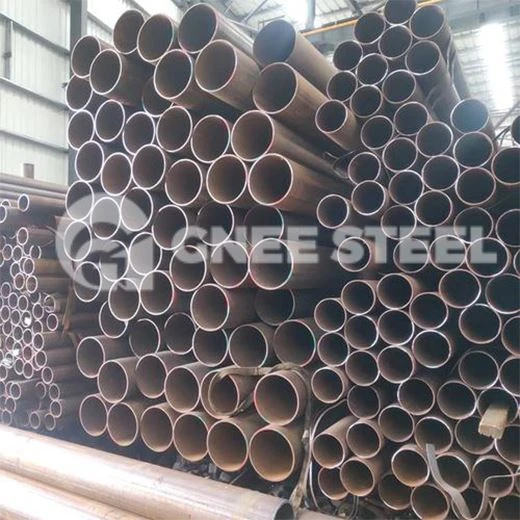


SA 178 Gr A Тръби за котли
Степен: степен А
Техника: Електросъпротивително заваряване
SA 178 Gr A Описание на заварени стоманени тръби за котли
Котелна тръба SA178 клас A е тръба от въглеродна стомана, заварена с електрическо съпротивление, подходяща за котли и прегреватели. Неговите основни компоненти са въглерод и манган, които повишават устойчивостта на висока температура и високо налягане на котелната тръба A178 клас A, което я прави широко използвана в промишлени котли, топлообменници и друго оборудване за висока температура и високо налягане.
Спецификация на тръбите за котли SA 178 Gr A ERW
| Стандартен | ASTM A178, ASME SA178 |
| Степен | Степен А |
| Техника | Електросъпротивително заварени |
| Форма на раздела | Кръгъл |
| OD | 12,7 мм до 127 мм |
| Дебелина на стената | 1,5 мм до 6.0 мм |
| Дължина | 6m-25m |
| Завършва | Обикновени краища или скосени краища |
Химичен състав на ASTM A178 CS Gr.A заварени тръби за котли
| елемент | A/SA 178 Gr. А |
| C | 0.06 - 0.18 |
| Мн | 0.27 - 0.63 |
| P | 0.035 макс |
| S | 0.035 макс |
| Si | - |
ASTM A178 CS Gr.A Механични свойства на заварени котлени тръби
| елемент | A/SA 178 клас A |
| Якост на опън KSI (MPa) | 47 (325) |
| Граница на провлачване KSI (MPa) | 26 (180) |
| Удължение мин. % | 35 |
SA178 Gr A Заварена тръба


Методи за изпитване без разрушаване за електросъпротивителни заварени тръби A178 клас A:
1. Изпитване на пенетрант (PT):
Изпитването с пенетрант се използва предимно за откриване на дефекти при отваряне на повърхността, като пукнатини, гънки, пори, припокриване и шевове. Не е ограничен от структурата или химичния състав на материала и може да се използва върху метали, пластмаси, керамика и стъкло. Тестването с пенетрант предоставя ясни, интуитивни индикации, които са лесни за тълкуване. Процесът е бърз и лесен, позволявайки откриване на дефекти във всякаква ориентация. Въпреки това, той има ограничения, тъй като може да открие само дефекти на отваряне на повърхността и е неефективен, ако отворите са блокирани от замърсители или затворени поради механична обработка (напр. полиране, шлайфане). Не е подходящ за порести материали или грапави повърхности. Оптималното време за наблюдение за разработчика е 8-10 минути. По принцип не може да се използва едновременно с тестване с магнитни частици (MT), тъй като магнитната суспензия може да запуши дефектните отвори. За специфични изисквания PT може да се извърши преди MT, но степента на откриване е ниска и често непрактична.
2. Изпитване с магнитни частици (MT):
Тестът с магнитни частици се използва за откриване на повърхностни и близки до повърхността дефекти във въглеродна стомана, легирана структурна стомана, стомана с утаяване и електротехническа стомана. Прекъсванията създават магнитни полета на изтичане, които се натрупват върху повърхността на тестовото парче, осигурявайки визуална индикация за формата, позицията и размера на дефекта. MT е силно чувствителен, способен да открива дефекти, малки като 0.1μm, и някои прекъсвания, заровени на няколко милиметра дълбочина. Той не е ограничен от размера или формата на тестовото парче и използва различни техники за намагнитване. Процесът е относително прост, бърз и рентабилен. MT обаче не може да се използва за неферомагнитни метали като алуминий, магнезий и мед, нито за неметални материали като гума, пластмаса, стъкло и керамика. Освен това е неефективен за аустенитна неръждаема стомана и се използва предимно за проверка на заварки на корпуса, части на дизелов двигател, стоманени изковки и части от лята стомана.
3. Ултразвуково изследване (UT):
Ултразвуковото изпитване се използва широко в индустрията за проверка на изковки, валцовани продукти, заварки и отливки. Подходящ е за черни метали, цветни метали и неметални материали и части. UT е особено ефективен за откриване на равнинни дефекти като пукнатини, припокриване, разслоявания, липса на сливане и непълно проникване. Силни ехо сигнали за дефект се получават, когато ултразвуковият лъч е перпендикулярен на равнината на дефекта. Въпреки това, той е по-малко чувствителен към сферични дефекти като пори и шлакови включвания, тъй като те произвеждат по-слабо излъчване.
4. Рентгенографско изследване (RT):
Радиографското изследване, един от най-ранните и най-често използвани методи за неразрушаващ контрол, се основава на различните степени на затихване на рентгеновите лъчи, докато преминават през обект. Това създава изображения на вътрешни дефекти с различни нива на тъмнина върху филма. Изображенията на дефектите са интуитивни и позволяват лесен качествен и количествен анализ. RT е подходящ за проверка на различни материали, включително метали и неметали.

GNEE Group предоставя заварени тръби A178 и предлага безразрушителен тест, за да гарантира качеството на тръбите. Ние доставяме висококачествени заварени тръби на конкурентни цени за нашите клиенти.
Популярни тагове: sa 178 gr a бойлерни тръби, Китай sa 178 gr a бойлерни тръби производители, доставчици, Заварен износител на тръбата, заварена тръба за съпротивление, Промоция на тръби на ERW, Заварена тръба за съпротива, Заварена тръба на едро, Използване на възобновяема енергия за заварена тръба
Един чифт
ASME SA178 топлообменна тръбаМоже да харесаш също


Изпрати запитване